Salut! Je travaille pour un fournisseur de montage en surface SMT et aujourd'hui, je souhaite discuter de la façon d'ajuster le profil de soudure pour différents composants de montage en surface SMT.
Comprendre les bases du profil de soudure
Tout d’abord, voyons ce qu’est un profil de soudure. Il s'agit essentiellement d'un graphique qui montre les changements de température du PCB (circuit imprimé) au fil du temps pendant le processus de soudure. Il y a quatre étapes principales dans un profil de soudure typique : préchauffage, trempage, refusion et refroidissement.
L'étape de pré - qualification est comme un échauffement pour une grande course. Il augmente lentement la température du PCB et des composants pour les préparer à une chaleur plus intense plus tard. Cela permet d'éviter les chocs thermiques, qui peuvent endommager les composants.
L’étape de trempage maintient la température stable pendant un moment. Cela permet au flux contenu dans la pâte à souder de s'activer. Le flux nettoie les surfaces des composants et du PCB, garantissant ainsi que la soudure peut adhérer correctement.
L'étape de refusion est l'endroit où la magie opère. La température est élevée au-dessus du point de fusion de la pâte à souder, de sorte que la soudure fond et forme une connexion entre le composant et le PCB.
Enfin, l’étape de refroidissement fait redescendre lentement la température. Cela aide la soudure à se solidifier de manière solide et fiable.
Facteurs affectant l'ajustement du profil de soudure
Taille et masse des composants
L'un des facteurs les plus importants à prendre en compte lors de l'ajustement du profil de soudure est la taille et la masse des composants. Les composants plus gros et plus lourds mettent plus de temps à chauffer et à refroidir. Par exemple, un gros transistor de puissance ou un grand circuit intégré (CI) aura besoin d'un temps de préchauffage et de trempage plus long qu'une petite résistance ou un condensateur.
Si nous ne donnons pas à ces gros composants suffisamment de temps pour chauffer, la soudure risque de ne pas fondre correctement, entraînant une mauvaise connexion. En revanche, si on les surchauffe, on pourrait endommager le composant. Nous devons donc trouver ce point idéal.


Conductivité thermique
Différents matériaux ont des conductivités thermiques différentes. Les composants fabriqués à partir de matériaux à haute conductivité thermique, comme le cuivre, transféreront la chaleur plus rapidement que ceux fabriqués à partir de matériaux à faible conductivité thermique, comme le plastique.
Lorsque nous avons un mélange de composants avec des conductivités thermiques différentes sur un PCB, nous devons ajuster le profil de soudure pour nous assurer que tous les composants atteignent la bonne température au bon moment. Par exemple, si nous avons un dissipateur thermique à base de cuivre et des circuits intégrés encapsulés en plastique sur la même carte, nous devons équilibrer le chauffage pour éviter de surchauffer les circuits intégrés tout en gardant le dissipateur thermique suffisamment chaud pour une soudure correcte.
Type de pâte à souder
Il existe différents types de pâtes à souder disponibles, et chacune a son propre point de fusion et sa propre température d'activation pour le flux. Les pâtes à souder à base de plomb ont généralement un point de fusion inférieur à celui des pâtes à souder sans plomb.
Si nous passons d'une pâte à souder à base de plomb à une pâte à souder sans plomb, nous devrons ajuster la température de refusion dans le profil de soudure. En outre, différentes pâtes à souder ont des temps de trempage et des températures de préchauffage recommandés différents en fonction de la formulation du flux. Nous devons donc toujours vérifier la fiche technique de la pâte à souder que nous utilisons.
Ajustement du profil de soudure pour des composants spécifiques
Petits composants passifs
Les petits composants passifs comme les résistances et les condensateurs sont relativement faciles à souder. Ils ont une faible masse et chauffent rapidement. Pour ces composants, nous pouvons généralement utiliser un temps de préchauffage et de trempage plus court.
On peut également avoir une rampe relativement rapide - jusqu'à la température de refusion. Mais encore faut-il veiller à ce que la température n'augmente pas trop vite, car cela pourrait provoquer des fissures dans les composants. Une bonne règle de base est de maintenir le taux d’augmentation entre 1 et 3°C par seconde.
Grands CI
Les grands circuits intégrés sont un peu plus difficiles. Ils ont une masse élevée et ont souvent une structure interne complexe. Nous devons leur donner suffisamment de temps pour chauffer uniformément pendant les étapes de préchauffage et de trempage.
Le temps de refusion doit également être soigneusement contrôlé. Si le temps de refusion est trop court, la soudure risque de ne pas fondre complètement, en particulier au niveau des broches internes du circuit intégré. Si c'est trop long, le circuit intégré pourrait être endommagé par la température élevée. Nous devrons peut-être également utiliser une vitesse de refroidissement plus progressive pour éviter toute contrainte sur le circuit intégré.
Composants du réseau à billes (BGA)
Les composants BGA sont très sensibles aux contraintes thermiques. Ils comportent un grand nombre de petites billes de soudure en dessous, et tout chauffage ou refroidissement irrégulier peut provoquer la fissuration des billes ou la formation de mauvaises connexions.
Pour les composants BGA, nous avons besoin d'un profil de soudure très précis. Les étapes de préchauffage et de trempage doivent être suffisamment longues pour garantir un chauffage uniforme sur l'ensemble du composant. La température de refusion doit être suffisamment élevée pour faire fondre les billes de soudure, mais pas au point d'endommager le composant. Après la refusion, un processus de refroidissement lent et contrôlé est essentiel pour éviter toute déformation.
Outils et techniques de réglage du profil de soudure
Profilage thermique
Le profilage thermique est un outil crucial pour ajuster le profil de soudure. Nous utilisons des capteurs thermiques fixés à différentes parties du PCB pour mesurer les changements de température pendant le processus de soudure.
Ces capteurs sont connectés à un enregistreur de données, qui enregistre les données de température au fil du temps. En analysant ces données, nous pouvons voir si la température augmente et diminue comme prévu à différents endroits du PCB. Si nous remarquons des points chauds ou froids, nous pouvons ajuster le profil de soudure en conséquence.
Optimisation des machines Pick N Place
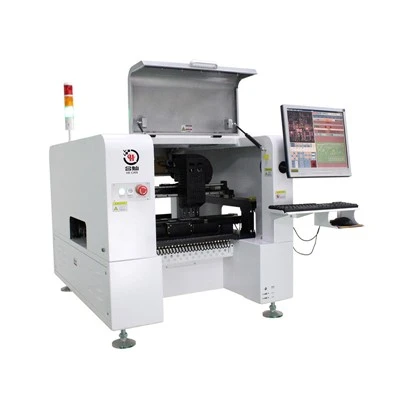
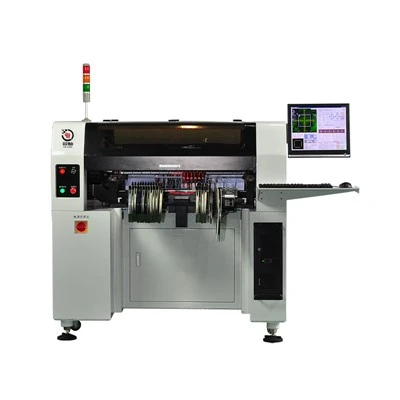
Utiliser unMachine à choisir et à placerpeut également avoir un impact sur le profil de soudure. Un processus de sélection et de placement bien optimisé garantit que les composants sont placés avec précision sur le PCB.
Si les composants sont mal alignés, cela peut affecter le transfert de chaleur lors du soudage. Par exemple, si un composant est incliné, un côté peut chauffer plus rapidement que l’autre, entraînant une soudure inégale. Nous devons donc nous assurer que notre machine de prélèvement et de placement est correctement calibrée.
Assemblage Pick and Placeet considérations de coûts
Quand il s'agit deAssemblage Pick and Place, nous devons également penser au coût. Utiliser unChoisir et placer à faible coûtla solution ne signifie pas sacrifier la qualité.
Nous pouvons toujours obtenir de bons résultats de soudure en ajustant soigneusement le profil de soudure. Par exemple, nous pouvons utiliser des pâtes à braser moins coûteuses à condition d’ajuster le profil en fonction de leurs caractéristiques. Et en optimisant le processus de sélection et de placement, nous pouvons réduire le nombre de composants défectueux, ce qui permet d'économiser de l'argent.
Conclusion
L'ajustement du profil de soudure pour différents composants CMS à montage en surface est une tâche complexe mais essentielle. Cela nécessite une bonne compréhension des composants, de la pâte à souder et du processus de brasage.
En prenant en compte des facteurs tels que la taille des composants, la conductivité thermique et en utilisant des outils tels que le profilage thermique, nous pouvons garantir un résultat de soudure de haute qualité.
Si vous êtes à la recherche de composants CMS à montage en surface ou si vous avez besoin d'aide pour ajuster le profil de soudure, n'hésitez pas à nous contacter. Nous sommes là pour vous fournir les meilleures solutions et le meilleur support pour vos besoins SMT.
Références
- IPC - J - STD - 020 : Classification de sensibilité à l'humidité/à la refusion pour les dispositifs à montage en surface à semi-conducteurs non hermétiques
- IPC - A - 610 : Acceptabilité des assemblages électroniques