En tant que fournisseur du secteur SMT (Surface Mount Technology), il est crucial de comprendre les exigences relatives au profil de soudure. Le profil de soudure joue un rôle central pour garantir la qualité et la fiabilité des assemblages à montage en surface. Dans ce blog, j'examinerai les principales exigences relatives au profil de soudure dans le montage en surface SMT et leur impact sur le processus de fabrication global.
Exigences de la phase de préchauffage
La phase de préchauffage est la première étape du profil de soudure. Son objectif principal est d'augmenter progressivement la température du PCB (Printed Circuit Board) et des composants. Cette lente augmentation de la température aide à éliminer toute humidité présente dans les composants et le PCB, et réduit également le choc thermique lorsque la carte entre dans les zones de température plus élevée plus tard dans le processus.
L'une des principales exigences de la phase de préchauffage est une vitesse de chauffage contrôlée. Une vitesse de chauffage typique dans cette phase varie de 1 à 3°C par seconde. Si la vitesse de chauffage est trop rapide, les composants peuvent se fissurer en raison du stress thermique. Par exemple, les condensateurs céramiques sont particulièrement sensibles aux changements rapides de température. En revanche, si la vitesse de chauffage est trop lente, cela peut entraîner des temps de production plus longs et une consommation d’énergie accrue.
Une autre exigence importante est la température de préchauffage. La température de préchauffage doit être suffisamment élevée pour éliminer efficacement l'humidité, mais pas au point d'endommager les composants. Habituellement, la température de préchauffage est comprise entre 100 et 150°C. Cette plage de température est suffisante pour vaporiser l'humidité sans dépasser les limites de température de la plupart des composants montés en surface.
Exigences de la phase de trempage
La phase de trempage suit la phase de préchauffage. Durant cette phase, la température est maintenue à un niveau relativement stable pendant un certain temps. L'objectif principal de la phase de trempage est de garantir que toutes les parties du PCB et les composants atteignent une température uniforme.
La température dans la phase de trempage est généralement réglée légèrement en dessous du point de fusion de l'alliage de soudure. Pour la soudure sans plomb, largement utilisée dans les applications SMT modernes, la température de trempage est d'environ 170 à 190°C. Cette température permet au flux contenu dans la pâte à souder de s'activer. Le flux aide à éliminer les oxydes des surfaces métalliques des composants et des plages de circuits imprimés, ce qui est essentiel pour un bon mouillage de la soudure.
La durée de la phase de trempage est également une exigence critique. Cela dure généralement de 60 à 120 secondes. Un temps de trempage trop court peut ne pas permettre au flux de s'activer complètement, ce qui entraînerait de mauvais joints de soudure. A l’inverse, un temps de trempage trop long peut entraîner une dégradation du flux, ce qui affecte également la qualité des joints de soudure.
Exigences de la phase de refusion
La phase de refusion est la partie la plus cruciale du profil de soudure. Dans cette phase, la température augmente au-dessus du point de fusion de l'alliage de soudure, provoquant la fusion de la soudure et la formation d'une liaison métallurgique entre les composants et les plages du PCB.
La température maximale pendant la phase de refusion est une exigence clé. Pour la soudure sans plomb, la température maximale se situe généralement entre 230 et 260 °C. Cette température élevée garantit que la soudure fond complètement et mouille correctement les surfaces métalliques. Cependant, il est important de noter que différents composants peuvent avoir des limites de température différentes. Par exemple, certains composants sensibles tels que certains types de circuits intégrés (circuits intégrés) peuvent avoir une limite de température maximale de 240°C. Par conséquent, il est nécessaire de sélectionner la température maximale appropriée en fonction des composants utilisés dans l’assemblage.
Le temps au-dessus de la température du liquidus (TAL) est un autre facteur important. TAL fait référence au temps pendant lequel la soudure est à l’état fondu. Pour la soudure sans plomb, le TAL est généralement compris entre 45 et 90 secondes. Un TAL approprié est nécessaire pour garantir une bonne formation du joint de soudure. Si le TAL est trop court, la soudure risque de ne pas avoir suffisamment de temps pour mouiller complètement les surfaces, ce qui entraînerait des joints de soudure froids. Si le TAL est trop long, cela peut provoquer une croissance intermétallique excessive, ce qui peut affaiblir les joints de soudure au fil du temps.
Exigences de la phase de refroidissement
Après la phase de refusion, le PCB entre dans la phase de refroidissement. La phase de refroidissement est tout aussi importante que les phases précédentes pour garantir la qualité des joints de soudure.
La vitesse de refroidissement est une exigence critique dans la phase de refroidissement. Un taux de refroidissement rapide peut provoquer des contraintes thermiques dans les joints de soudure, pouvant entraîner des fissures. D’un autre côté, une vitesse de refroidissement très lente peut entraîner l’apparition de structures granulaires importantes dans la soudure, ce qui peut également réduire la résistance mécanique des joints de soudure. Une vitesse de refroidissement typique pour la soudure sans plomb est comprise entre 3 et 6 °C par seconde.
La température finale de la phase de refroidissement doit être proche de la température ambiante. Cela garantit que les joints de soudure sont entièrement solidifiés et stables avant que le PCB ne soit retiré du four à souder.
Impact de l'équipement sur les exigences en matière de profil de soudure
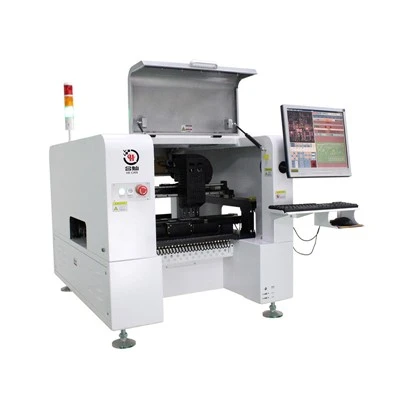
Le type d'équipement utilisé dans le processus SMT a également un impact sur les exigences en matière de profils de soudure. Par exemple,Machine de placement CMSetMachine SMT pour l'assemblage de PCBpeut affecter l’efficacité du transfert de chaleur pendant le processus de soudage. Une machine de placement SMT de haute qualité peut garantir un placement précis des composants, ce qui est essentiel pour une bonne répartition de la chaleur pendant le soudage.


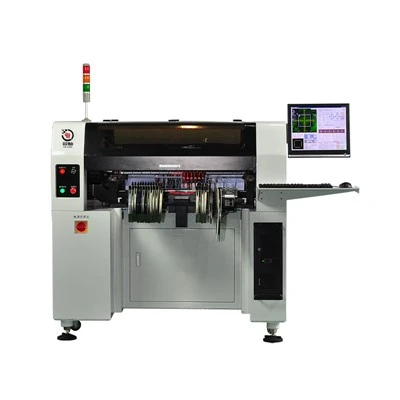
De même, leMachine SMD de sélection et de placementpeut influencer le profil de soudure. Une machine de sélection et de placement bien calibrée peut placer les composants avec précision sur les plots du PCB, ce qui contribue à garantir une qualité constante des joints de soudure.
Conclusion et appel à l'action
En conclusion, les exigences relatives au profil de soudure dans le montage en surface SMT sont complexes et interdépendantes. Chaque phase du profil de soudure, du préchauffage au refroidissement, a des exigences spécifiques en matière de température, de durée et de vitesse qui doivent être soigneusement contrôlées pour garantir des joints de soudure de haute qualité.
En tant que fournisseur professionnel de supports CMS en surface, nous disposons de l'expertise et de l'expérience nécessaires pour répondre à toutes ces exigences. Nous utilisons des équipements de pointe et suivons des procédures de contrôle de qualité strictes pour garantir que chaque assemblage de PCB que nous produisons répond aux normes les plus élevées.
Si vous avez besoin de services SMT de haute qualité ou si vous avez des questions sur les exigences en matière de profils de soudure, nous vous invitons à nous contacter pour une discussion sur l'approvisionnement. Nous nous engageons à vous fournir les meilleures solutions pour vos besoins SMT.
Références
- IPC - J - STD - 020D.2, "Classification de sensibilité à l'humidité/refusion pour les dispositifs à montage en surface à semi-conducteurs non hermétiques".
- "Plomb - Manuel de soudure sans plomb", par Paul Rayment.
- "Technologie de montage en surface : principes et pratiques", par CP Wong.